Teanga
Faigh luachan
Faigh luachan
 Áit / Fearas / Meaisín Táthú Spota Aeir DTN / DTN2 Meaisín Spota Aeroibrithe / DTN2-150KW LCD Paraiméadar Taispeána Spota Aeir Táthú
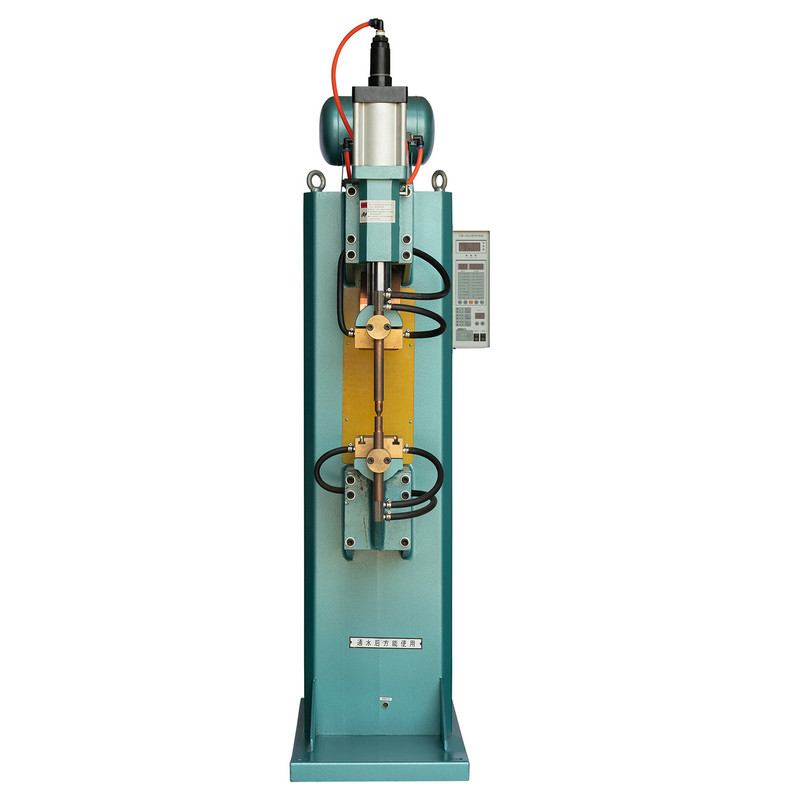


Tá córas rialaithe microcomputer agus taispeántas LCD le haghaidh léirshamhlú paraiméadair, an paraiméadar taispeána DTN2-150KW LCD seo ar fáil do tháthú spota aeir bheacht, soiléire, agus éascaíocht úsáide. Táirgeann sé na spréacha íosta le linn táthú agus cinntíonn sé torthaí táthúcháin láidre. Go hidéalach le haghaidh tascanna táthú a bhaineann le plátaí te agus fuar, plátaí cruach dhosmálta agus sreanga, cnónna, agus píosaí oibre éagsúla eile, cuimsíonn an meaisín claochladán copair agus teicneolaíocht voltais leathan. Ceadaíonn an teicneolaíocht seo coigeartú uathoibríoch voltais laistigh de raon 20%, ag oiriúnú go réidh do riachtanais oibriúcháin éagsúla.
Tá an meaisín táthúcháin a oibriú simplí faoi ghnáthchoinníollacha. Éascaíonn an rialtóir microcomputer coigeartú cuimsitheach ar pharaiméadair amhail am brú, táthú reatha, fad táthaithe, eatramh cothabhála, agus tréimhse scíthe. Is féidir na coigeartuithe seo go léir a dhéanamh go díreach ar an rialaitheoir, rud a fhágann go bhfuil an próiseas iomlán an -saincheaptha agus éifeachtach.

Sonraíochtaí
|
Múnla |
Aonad |
DTThuaidh2-200KW |
|
|
Príomhvoltas |
V |
380 |
|
|
Cumas rátáilte |
KVA |
200 |
|
|
Reatha ionchuir rátáilte |
A |
526 |
|
|
Uasmhéid ciorcaid ghearr uasta |
Ka |
32 |
|
|
Ré ualaigh rátáilte |
% |
20 |
|
|
Céim Rialála Voltais Tánaisteach |
V |
Rialachán voltais gan chéim |
|
|
Voltas tánaisteach gan ualach |
mm |
0.5-10 |
|
|
Fad síneadh na lámh leictreoid |
mm |
450 |
|
|
Fad idir airm leictreoid |
mm |
300 |
|
|
An brú uasta idir leictreoidí |
N |
8000 |
|
|
Stróc sorcóra |
mm |
80 |
|
|
Méid leictreoid |
Leictreod |
mm |
Ф70 |
|
Sealbhóir leictreoid |
mm |
In30 |
|
|
Ceann leictreoid |
mm |
Ф25 |
|
|
Tiús Táthú |
Cruach ísealcharbóin |
mm |
6 6 |
|
Cruach dhosmálta |
mm |
3 3 |
|
|
Alúmanam |
mm |
1 1 |
|
|
Brú aeir comhbhrúite |
MPR |
0.6 |
|
|
Tomhaltas aeir comhbhrúite |
M3/H. |
22 |
|
|
Sreabhadh uisce fuaraithe |
L/min |
5 |
|
|
Limistéar trasghearrthach sreinge ionchuir |
MM2 $ $ $ |
50 |
|
Táirgí Molta
COINNIGH I dTEAGMHÁIL
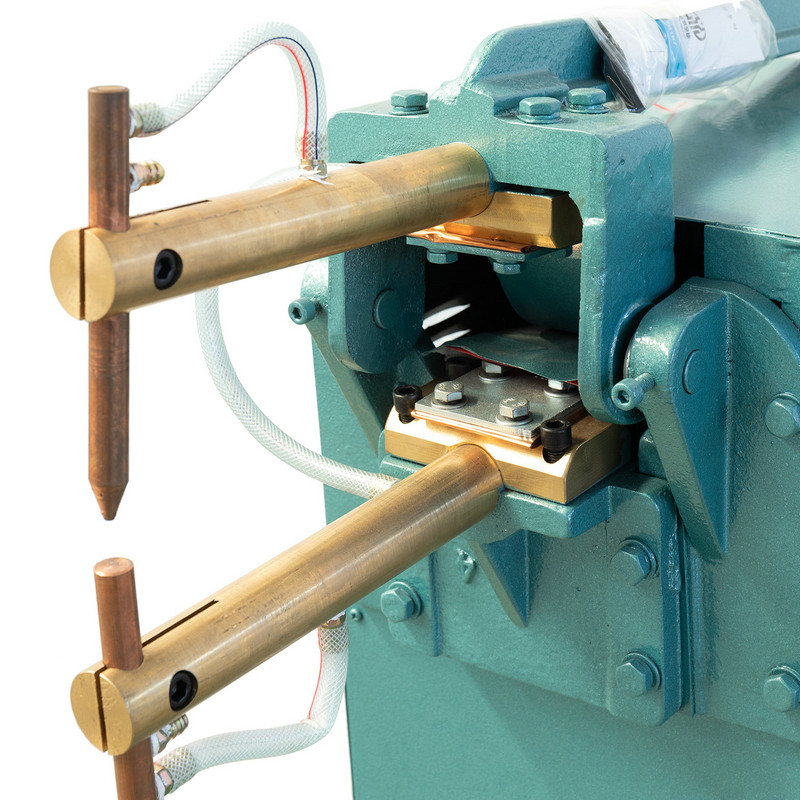
Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
LÉIGH TUILLEADH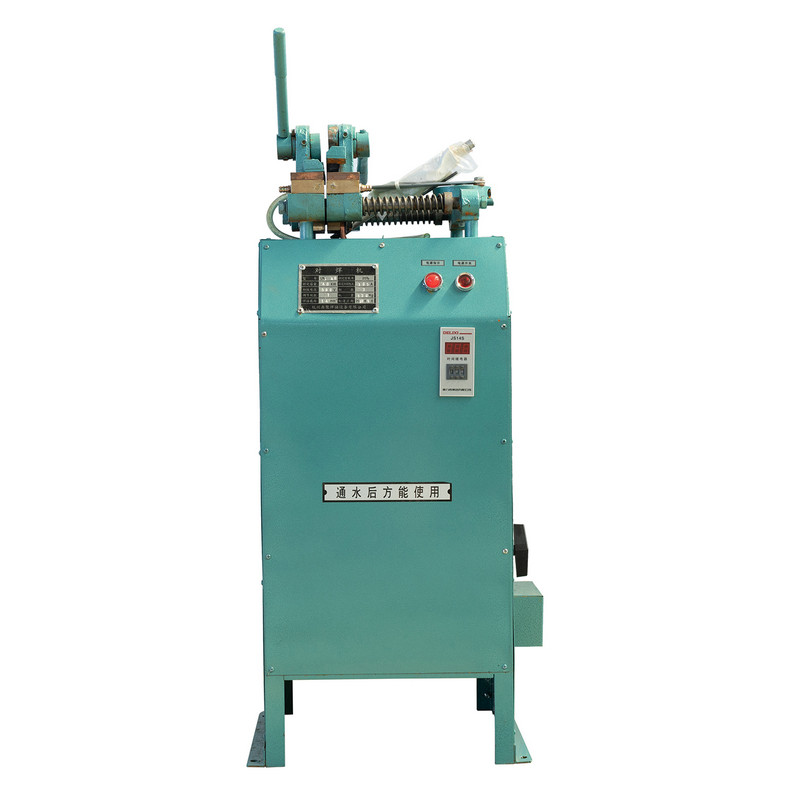
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrica...
LÉIGH TUILLEADH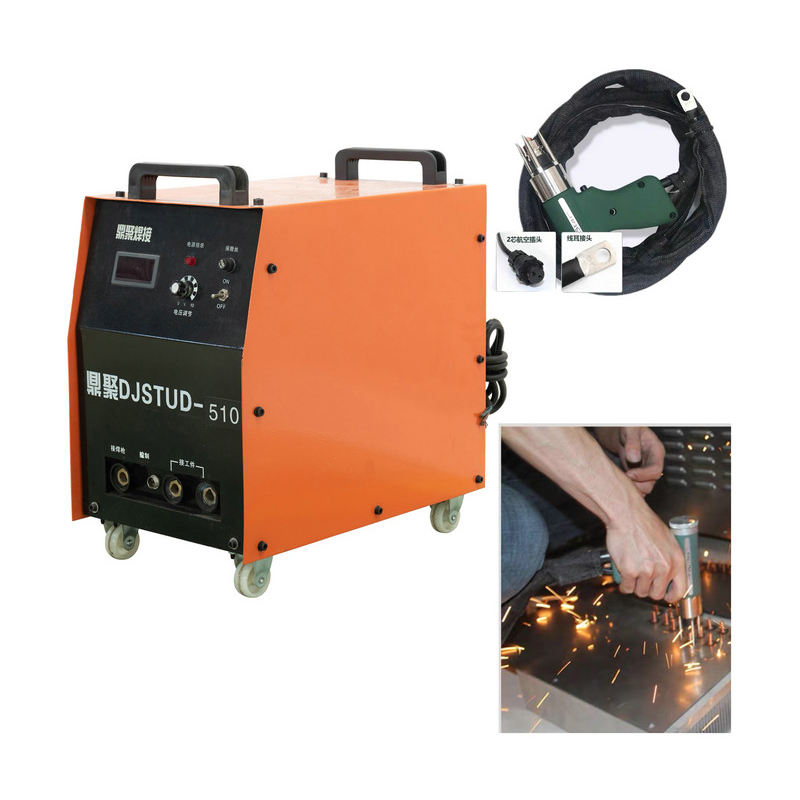
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
LÉIGH TUILLEADH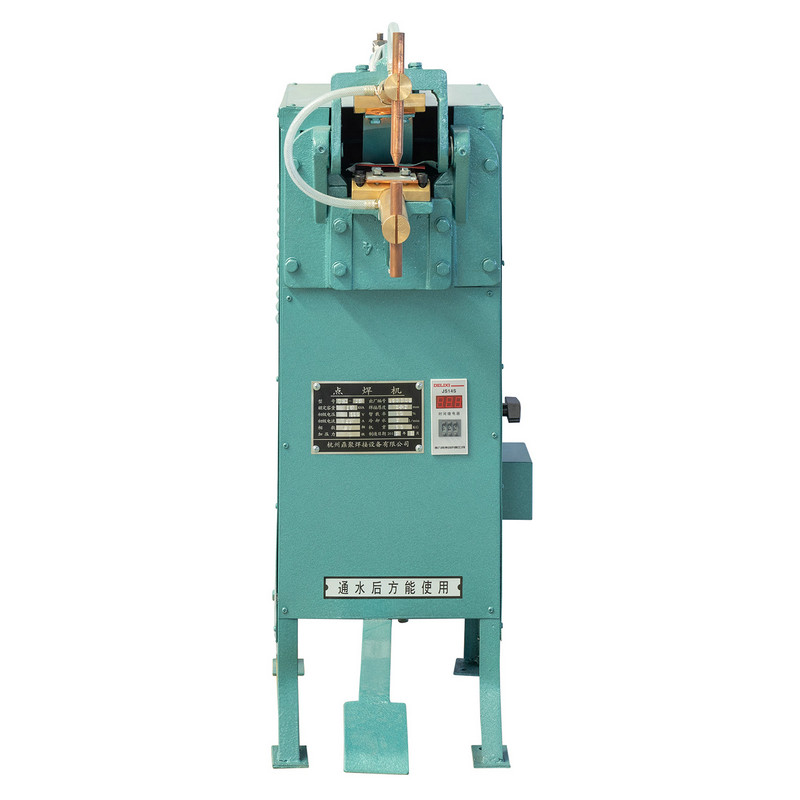
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
LÉIGH TUILLEADH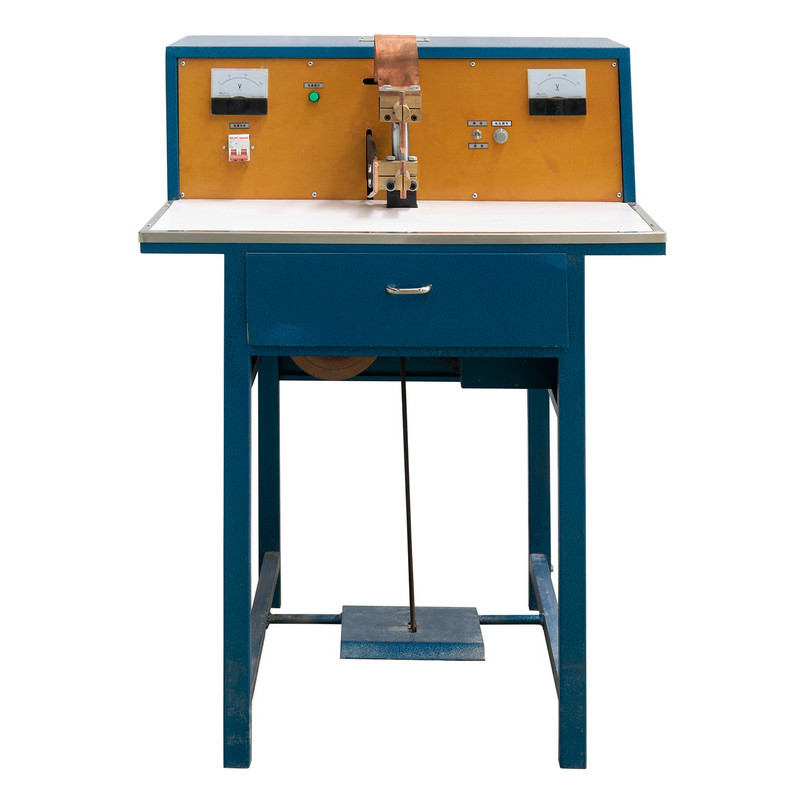
Why Heat Is the Hidden Bottleneck in Spot Welding Is imeacht rialaithe teirmeach é gach spot-táthú frithsheasmhachta, ina chroílár. Téann cuisle gairid, dian srutha trí dhá leathán miotail...
LÉIGH TUILLEADH
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
LÉIGH TUILLEADH
Táirge
Cód QR